

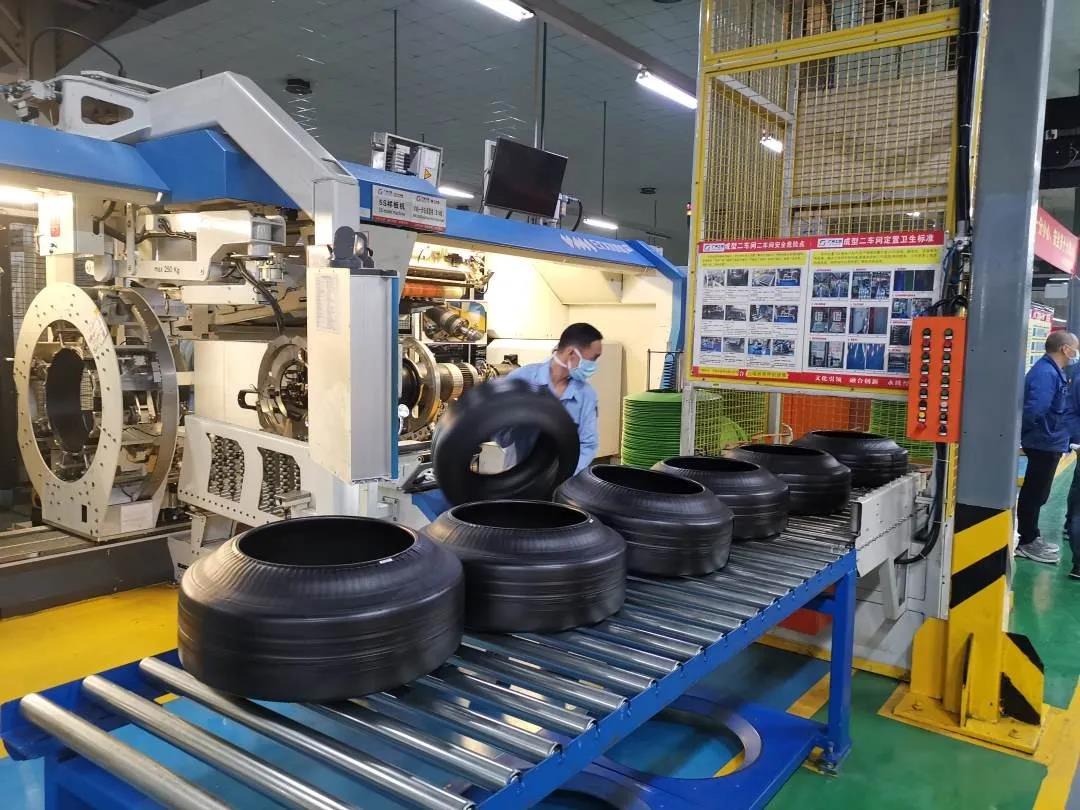
КОНВЕЙЕРНІ СИСТЕМИ ДЛЯ ВИРОБНИЦТВА ШИН
Зелену шину та готову шину не можна обробляти однаково
Шинних заводів втрачають виробництво, коли зелені шини занадто довго чекають або деформуються перед вулканізацією, готові шини стоять у черзі між інспекційними машинами, або зміна розміру вимагає багаторазового регулювання на конвеєрах, напрямних та сортувальних лініях.
Потік матеріалу зазвичай проходить через:
Шинобудування → ідентифікація та зберігання зелених шин → вулканізація → охолодження → перевірка → сортування та сортування → склад
Continental визначає конструювання, вулканізацію та остаточний контроль якості як окремі етапи виробництва. Готові шини можуть пройти візуальний огляд, рентгенівські перевірки та перевірку однорідності перед відправкою на склад. Кожен етап вимагає різної функції конвеєра.
КОНТРОЛЬ ПОТОКУ ДО ТА ПІСЛЯ ЗАТВЕРДЖЕННЯ
Зелена шина ще не набула остаточної міцності та форми, створених під час вулканізації. Тому її слід переміщувати з контрольованим контактом, стабільною опорою та переміщеннями, які не деформують протектор, борт або боковину.
Після вулканізації шину можна використовувати більш надійно, але лінія все ще повинна підтримувати:
- ідентифікація розміру та специфікації шин;
- правильна орієнтація на випробувальному обладнанні;
- розділення прийнятих, забракованих та перероблених шин;
- контрольоване накопичення перед перевіркою;
- маршрутизація до правильної сортувальної або складської лінії.
Асортимент шин та цикл машини можуть суттєво відрізнятися. Одна з поточних платформ для виробництва легкових шин охоплюєШини 13–24 дюйми, діаметри зелених шин до900 ммта опубліковані часи циклу37 секунддля однієї конструкції 205/55R16 та42 секундидля однієї конструкції 215/65R16. Заявлений час зміни розміру становить до8 або 18 хвилин, залежно від необхідної зміни. Це показники, характерні для конкретної машини, але вони показують, чому продуктивність конвеєра та діапазон регулювання повинні базуватися на фактичній матриці шин, а не на одному номінальному розмірі.
При 37-секундному циклі збірки вихід становить приблизно97 зелених шин на годинуТаким чином, 10-хвилинна перерва в подачі матеріалу для затвердіння може призвести до приблизно16 шинщо вимагає контрольованого зберігання або зміни маршруту. Метод зберігання повинен зберігати ідентичність шин та уникати пошкодження невулканізованих продуктів.
КОНВЕЙЕРНІ РІШЕННЯ НА ШИННОМУ ЗАВОДІ
CSTRANS може налаштувати:
- стрічкові конвеєри для переміщення зелених шин та контрольованої підтримки;
- піднімати, повертати та переміщувати секції між будівлею, складом та затвердінням;
- роликові конвеєри для вулканізованих шин та жорстких носіїв;
- зони накопичення перед охолодженням та перевіркою;
- інтерфейси відстеження штрих-кодів або RFID;
- маршрутизація для візуального, рентгенівського та однорідного контролю;
- сортувальні лінії для прийнятих, перероблених та бракованих шин;
- спіральні або елеваційні конвеєри, де обмежена площа підлоги.
Перевірка однорідності може вимірювати биття, опуклості та вм'ятини, тому конвеєр повинен послідовно доставляти кожну шину до випробувальної станції без втрати ідентифікації чи орієнтації.
CSTRANS підбирає розмір системи на основі діаметра шини, ширини, ваги, стану зеленої або вулканізованої шини, машинних циклів, матриці перемикання, дозволених точок контакту та необхідної кількості місця для зберігання. Результатом є контрольований потік шин, а не просто стрічкова або роликова лінія між машинами.


